


Language

Otthon / Hírek / Ipari hírek / Hogyan készülnek az alumínium kupakok?
Hogyan készülnek az alumínium kupakok?
2026.07.10
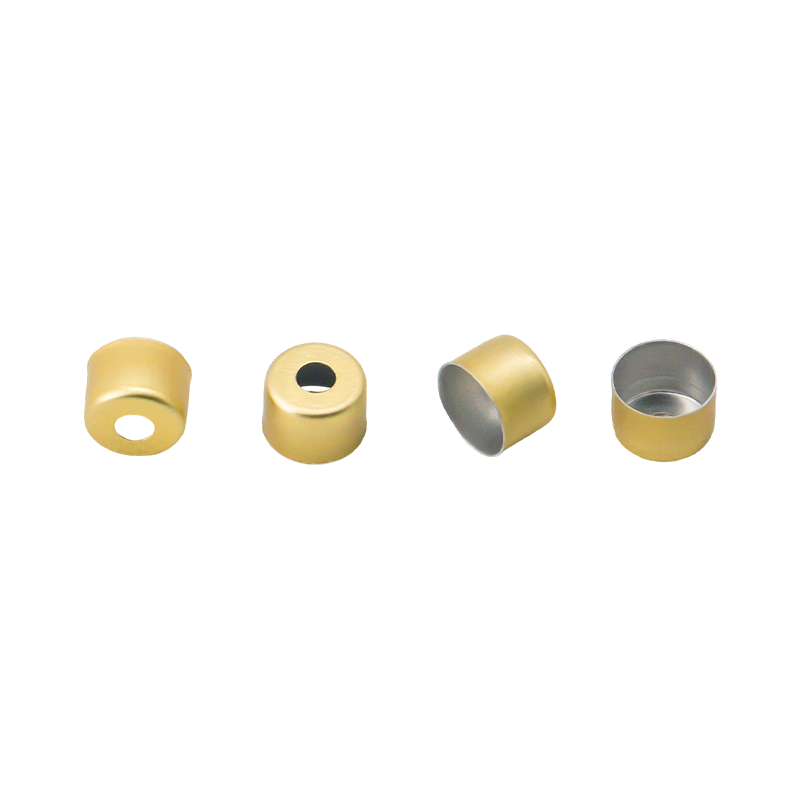
Alumínium kupakok többlépcsős eljárással készülnek, amely az alumínium tekercs sajtoló- és simítóprésbe való betáplálásával kezdődik, a nyersdarabot mélyhúzással és dombornyomással kupak formává alakítják, a formált kupakot lágyítják a rugalmasság helyreállítása érdekében, lakkbevonatot és nyomtatott dekorációt visznek fel, belső bélést szerelnek fel, és végül automatikus minőségellenőrzést hajtanak végre a csomagolás előtt. A Spiritsglass.com a következőképpen foglalja össze a magszekvenciát: alumínium tekercs tisztítása, lágyítás a hajlékonyság javítása érdekében, a lapos lap nyomtatása és bevonása, a kupak formája bélyegzéssel, majd a bélés felszerelése (Forrás: Spiritsglass.com, What Is the Manufacturing Process of Wine Screw Caps). Az alakító szerszámok pontossága és az izzítási hőmérséklet állandósága az a két tényező, amely a legközvetlenebbül határozza meg, hogy mindegyik kupak eléri-e a palackozósorokon a nagy sebességű kupakoláshoz szükséges méretpontosságot és mechanikai szilárdságot.
Nyersanyag kiválasztása: Miért számít az ötvözet minősége és vastagsága?
Az alumíniumsapkák gyártási folyamata az alumíniumötvözet lemez vagy tekercs kiválasztásával kezdődik, és ez az anyagválasztás meghatározza a plafont minden minőségi paraméter tekintetében, amelyet a kész kupak elérhet.
A globális alumíniumkupak iparban használt domináns ötvözet a 8011 alumínium, egy kovácsolt alumíniumötvözet kis mennyiségű szilícium-, vas- és nyomelemekkel, amelyek megadják a mélyhúzási folyamathoz szükséges tulajdonságok kombinációját. A Chalco Aluminium műszaki áttekintése a kupakkészletről megerősíti, hogy a 8011 alumínium zárólemez speciális ötvözet a kupakokhoz, jó szilárdsággal, nyúlással és mélyhúzási teljesítménnyel, valamint alacsony csírázási sebességgel és jó lapossággal, és hogy ezek a tulajdonságok fontosak a hosszú kupakoknál, például a 30 x 60 mm-es ROPP sapkáknál, valamint a zökkenőmentes futásnál, nagy sebességű nyomtatási és Source-vonalakon (: Alumínium, 8011 Alumínium palackkupak). Az alumínium borosüveg kupak gyártására vonatkozó kínai szabadalom megerősíti, hogy az optimalizált többmenetes hengerléssel és izzítással feldolgozott 8011-es ötvözet szakítószilárdságát éri el. 140-150 MPa és mélyhúzási magassága 6 cm, a hozam mértéke meghaladja 98 százalék (Forrás: Google Patents CN101845575B, Alumínium lemez előállítási módja mélyhúzó borosüveg kupakjához).
A lemezvastagság pontosan a kupak típusa alapján van megadva. A Spiritsglass.com megjegyzi, hogy a kupakgyártáshoz használt alumíniumlemezek általában között vannak 0,2 mm és 0,5 mm vastag , az alkalmazástól és a követelményektől függően (Forrás: Spiritsglass.com, How Are Aluminium Caps Made). A gyógyszerészeti injekciós üvegek tömítései ennek a tartománynak a vékonyabb végén találhatók a könnyebb letéphetőség érdekében, míg a szeszes italokhoz készült ROPP csavaros kupakoknak nagyobb falvastagságra van szükségük, hogy támogassák a menet gördülését anélkül, hogy repedést okoznának a hajtogatott lopásbiztos szalagnál.
Első lépés: Az alumínium tekercs tisztítása és izzítása
Mielőtt bármilyen formázásra vagy díszítésre kerülne sor, a bejövő alumínium tekercset megtisztítják, hogy eltávolítsák a hengerlési olajokat, a felületi oxidokat és a szemcsés szennyeződéseket, amelyek megzavarják a lakk tapadását és a szerszám teljesítményét. Ez a tisztítási szakasz jellemzően lúgos zsírtalanítást használ, amelyet vízzel öblítenek és levegővel történő szárítást követnek.
Tisztítás után a tekercs lágyításon esik át a nyomtatás és formázás előtt. A Spiritsglass.com ezt a lépést írja le: az izzítás során az alumíniumot meghatározott hőmérsékletre melegítik, majd lassan lehűtik, ami javítja a hajlékonyságot és csökkenti a hengerlési folyamatból származó belső feszültségeket, így az alumínium képlékenyebb lesz, és repedés nélkül könnyen formálható a kívánt formára (Forrás: Spiritsglass.com, What Is the Manufacturing Process of Wine). Az izzítási hőmérsékletet és a hűtési sebességet pontosan kell szabályozni, mivel a túlhevítés túl puha és formázás közben gyűrődésre hajlamos anyagot eredményez, míg az alulmelegítés visszamaradó feszültséget hagy maga után, ami a mélyhúzás során repedést okoz a szerszám sarkainál.
Második lépés: Lakk bevonat és nyomtatás a sima lapra
Az alumínium kupakgyártás meghatározó jellemzője, hogy a lapos tekercsre a dekoráció és a védőbevonat az alakítás előtt kerül fel, nem pedig utána. Ez hatékonyabb, mint az utólagos díszítés, és egyenletesebb bevonatvastagságot eredményez a formált kupak összetett háromdimenziós geometriáján.
Védőlakk alkalmazás
A bevonógép élénk színű vagy átlátszó lakkot visz fel az alumínium felületre. A HM Bottle Caps megerősíti, hogy a bevonógép élénk színű lakkot visz fel a felületre, majd 25 perces szárítási folyamat kemencében, mielőtt a lap a nyomtatási szakaszba kerülne (Forrás: HM Bottle Caps, How Are Aluminium Caps Manufacturing). Az élelmiszerekkel, italokkal és gyógyszerekkel érintkezésbe kerülő kupakoknál a termékkel érintkező belső bevonatnak meg kell felelnie az élelmiszerekkel való érintkezésre vonatkozó előírásoknak. A Chalco Aluminium megerősíti, hogy az élelmiszer-minőségű lakkokkal kombinálva a 8011-es alumínium zárólap megfelel az FDA és az EU élelmiszerekkel érintkező borra, vízre, üdítőitalokra és gyógyszercsomagolásokra vonatkozó előírásainak (Forrás: Chalco Aluminium, 8011 Aluminium Bottle Caps).
Logók és márkajelzések nyomtatása
Az alaplakk felhordása és kikeményítése után egy nyomóhenger logókat, mintákat, szabályozási szövegeket vagy díszítőelemeket nyom a lapra. A Spiritsglass.com megjegyzi, hogy kiváló minőségű nyomtatási technikákat, például ofszetnyomtatást vagy digitális nyomtatást használnak a tiszta és élénk képek biztosítására, és ez a lépés márkajelzést biztosít a gyártó számára, miközben segít azonosítani a termék típusát és eredetét (Forrás: Spiritsglass.com, What Is the Manufacturing Process of Wine Screw Caps). A nyomtatási réteg és a következő szakaszban kialakítandó kupak fizikai jellemzői közötti regisztráció pontossága kritikus: a nyomtatott grafikának középen kell elhelyezkednie a kész kupak felső panelén és szoknyáján, ami a lapfeszesség és a nyomóhenger helyzetének szigorú ellenőrzését igényli.
Harmadik lépés: Kiürítés és mélyrajzolás a sapkaforma kialakításához
Az alakítási szakasz az alumínium kupakgyártás mechanikus magja. A díszített alumínium tekercs egy nagy sebességű sajtolóprésbe kerül, ahol egy sor progresszív matrica vágja, húzza és formálja a lapos lapot a kész kupak háromdimenziós geometriájává.
Kiürítés
Az első matricaállomás kör alakú nyersdarabokat lyukaszt ki a tekercsből a kupak meghatározott magasságához és átmérőjéhez szükséges pontos átmérőben. Az üres méret a kupak végső méreteiből van kiszámítva, mivel a fém lehúzásakor elvékonyodik, és az üres területnek elegendő anyagot kell biztosítania ahhoz, hogy elérje a kupak teljes magasságát anélkül, hogy az alapsarkoknál elszakadna. Az IMARC Group gyártóüzemi jelentése megerősíti, hogy a kivágás az első olyan folyamatos alakítási művelet, amely magában foglalja a kivágást és bélyegzést, formázást és hullámosítást, bélést és minőségellenőrzést a gyártósoron (Forrás: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost, DPR 2026).
Mély rajzolás és dombornyomás
A blankolt korong progresszív matricák sorozatán halad át, amelyek a lapos nyersdarabot csésze formává húzzák úgy, hogy egy lyukasztóval átnyomják a szerszámon, és a fémfalat a kívánt magasságig megnyújtják, miközben az alap lapos marad. A HM Bottle Caps leírja ezt a szakaszt: a vágott alumínium nyersdarabok több szerszámon és lyukasztón haladnak keresztül, hogy fokozatosan kialakítsák a palackkupak szerkezeti jellemzőit, például meneteket, bordákat és karimákat, és ez a szakasz nagy pontosságú műveleteket igényel annak biztosítása érdekében, hogy a kupakok tökéletesen illeszkedjenek a tartály nyílásaihoz (Forrás: HM Bottle Caps, How Are Aluminium Caps Manufactured). Az alumíniumötvözet kalászosodását, amely a sík anizotrópia következtében szabálytalan füleket képez a csésze felső szélén, az ötvözet kiválasztásával és a hengerlési folyamattal kell szabályozni, mivel a magas kalászosodást le kell vágni a sima sapkaél eléréséhez.
Menethengerlés Csavaros kupakokhoz
A ROPP csavaros kupakoknál a menethengerlés az alap csészeforma kialakítása után külön műveletként történik. Egy recézőszerszám vagy menethengerlő szerszám benyomja a menetprofilt a kialakított csésze szoknyájába. A szoknya tövénél található lopásbiztos szalag egy sor vágással van előre perforálva, amelyek lehetővé teszik a szalag eltörését a kupak első felnyitásakor, így a hamisítás jelzése látható. Az IMARC Group az alakítást és a göndörítést a gyártósor folyamatos szekvencia lépéseként azonosítja, ami tükrözi a menethengerlés, a peremezés és a göndörítés integrálását a progresszív alakítási folyamatba (Forrás: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost).
Negyedik lépés: Formázás utáni izzítás a hajlékonyság helyreállításához
A mélyhúzási és dombornyomásos műveletek megkeményítik az alumíniumot, növelve a keménységét, de csökkentve a rugalmasságát. Az alakítás utáni második lágyítási lépés visszaállítja a sapkának a kupakolási folyamat során történő megfelelő működéséhez szükséges rugalmasságot, amikor is a felhordó fej görgeti a cérnát, és összehajtja a repedésbiztos szalagot anélkül, hogy a fém megrepedne.
A Spiritsglass.com megerősíti ezt a lépést: a formált kupakokat lágyítják, amely egy meghatározott hőmérsékletre melegítést és lassú lehűlést foglal magában, hogy a fém képlékenyebbé és könnyebben megmunkálhatóvá váljon, biztosítva a jó mechanikai tulajdonságokat és a megfelelő szilárdságot a tervezett felhasználáshoz (Forrás: Spiritsglass.com, How Are Aluminium Caps Made). A HM Bottle Caps hozzáteszi, hogy ez az izzítási lépés javítja az alumínium anyag rugalmasságát és megmunkálhatóságát, miközben javítja a kupak általános szilárdságát és tartósságát (Forrás: HM Bottle Caps, How Are Aluminium Caps Manufactured).
Ötödik lépés: Bélés behelyezése
A legtöbb funkcionális alumínium kupak belső bélést igényel, amely biztosítja az elsődleges zárófelületet a palack szájához. A bélés anyagát a lezárandó termék és a szükséges tömítési teljesítmény alapján választják ki.
- PE habbélések: italokhoz és élelmiszerekhez használják, jó összenyomhatóságot és alkalmazkodóképességet biztosítanak a palackok felületének kisebb egyenetlenségeihez
- Saranex bélés: polietilént PVDC záróréteggel kombináló koextrudált fólia, amelyet oxigén- vagy aromazáró teljesítményt igénylő termékekhez használnak
- PVC-mentes összetett bélések: egyre inkább előtérbe kerülnek, mivel a gyártók a fenntarthatóság és a szabályozási megfelelési okokból eltérnek a PVC-től, és az ónmentes keverékek egyenértékű tömítési teljesítményt nyújtanak
- Indukciós hőszigetelő bélés: gyógyszerészeti és táplálkozási alkalmazásokhoz használják, ahol az indukciós hegesztéssel ellenőrzött hermetikus tömítés manipulációt és nedvességzáró teljesítményt biztosít
A Chalco Aluminium specifikációs útmutatója kulcsfontosságú rendelési paraméterként felsorolja a bélés- és tömítési követelményeket, beleértve a bélés típusát, például PE-hab, Saranex, PVC- vagy PVC-mentes keverék, vagy gumidugó, valamint minden olyan speciális követelményt, mint a szénsavas italok CO2-visszatartása vagy a hőkezeléssel feldolgozott termékek melegtöltés-kompatibilitása (Forrás: Chalco01Aluminum Aluminum1 Cap). A bélés behelyezése és préselése vagy ragasztása a kupakhéjba egy automata bélésgép segítségével történik, amely egyenletes behelyezési erőt fejt ki minden kupakra a gyártás során.
Hatodik lépés: Minőségellenőrzés és csomagolás
Mielőtt az alumínium kupak elhagyná a gyártó létesítményt, az automatizált ellenőrző rendszerek ellenőrzik, hogy minden kupak megfelel-e a méretre, kozmetikai és funkcionális előírásokra. Az IMARC Group megerősíti, hogy a minőségellenőrzés az alumínium palackkupakok gyártási folyamatának szabványos, dedikált szakasza, a bélés- és tömítőmassza felvitelét, valamint a végső csomagolást megelőzően (Forrás: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost).
Ellenőrzési paraméterek
- Méretellenőrzés: a sapka átmérőjét, magasságát, menetemelkedését és a törésbiztos szalag helyzetét a húzási tűrésekkel szemben látórendszerekkel vagy kontaktiméterekkel ellenőrzik
- Bélés jelenléte és helyzete: automata érzékelők ellenőrzik, hogy minden sapkában van-e bélés, és hogy megfelelően van-e behelyezve, nem pedig megdöntve vagy részben behelyezve
- Kozmetikai ellenőrzés: a nyomtatás regisztrációját, a lakkfedést és a felületi hibákat, beleértve a horpadásokat, karcolásokat és élrepedéseket, vizuális rendszerekkel ellenőrzik, amelyek elutasítják az elfogadható határokon kívül eső sapkákat
- Lopásbiztos szalag integritása: a lopásbiztos szalag előre kivágott perforációinak jelen kell lenniük és megfelelő távolságban kell lenniük, hogy a szalag tisztán eltörjön az első nyitáskor ahelyett, hogy szabálytalanul szakadjon vagy egyáltalán ne törjön el.
| Gyártási szakasz | Kulcsművelet | Kritikus minőségi paraméter |
| Tekercs előkészítése | Tisztítás és formázás előtti izzítás | Rugalmasság, felületi tisztaság a lakk tapadásához |
| Dekoráció | Lakk bevonat és nyomtatás | Bevonat egyenletessége, nyomatok regisztrációja, élelmiszerrel való érintkezés megfelelősége |
| Alakítás | Kiürítés, deep drawing, thread rolling | Méretpontosság, fülezési sebesség, menetprofil |
| Formázás utáni lágyítás | Hajlékonyság helyreállítása | Keménység, repedésállóság a kupakolás során |
| Bélés beillesztése | Bélés kiválasztása és krimpelés | Bélés típusa, ülőfelület konzisztenciája, gát teljesítménye |
| Minőségellenőrzés | Látás- és méretellenőrzés | Méretek, bélés jelenléte, kozmetikumok, szalag integritás |
Az ezzel az eljárással előállított alumínium kupak típusai
Ugyanaz az alapvető gyártási szekvencia, a különböző szerszámgeometriákhoz, bélés specifikációkhoz és dekorációs követelményekhez igazítva, a több iparágban használt alumínium kupaktípusok teljes skáláját állítja elő.
- ROPP csavaros kupakok: Roll-On Pilfer-Proof kupakok borhoz, szeszesitalokhoz, olívaolajhoz és gyógyszerészeti szirupokhoz, előre kialakított menet nélküli tartályokra felhordva egy kupakfej segítségével, amely a menetet a kupakszoknyába görgeti az alkalmazás után
- Gyógyszerészeti injekciós üvegek tömítései: vékony alumínium kupak, préseléssel lezárva a gumidugók fölé az injekciós gyógyszeres injekciós üvegeken, amelyek steril manipulációt biztosítanak, és további védelmet nyújtanak a gumi septumnak
- Italkorona kupakok: szénsavas üdítőitalokhoz és sörösüvegekhez használhatók, hullámos éllel a palack felületéhez préselve
- Lecsavarható élelmiszer-edényfedelek: előre kialakított szálakkal felhordva, amelyek illeszkednek az edényhez, így újrazárható lezárást biztosítanak a szószok, befőttek és fűszerek számára
- Letéphető alumínium fólia tömítések: hővel lezárva vagy indukciós hegesztéssel a tartály szájához, akadályvédelmet és hamisítási bizonyítékot biztosítanak, amelyet használat előtt teljesen eltávolítanak
A CJL Alumínium kupakok a termékcsalád lefedi az ezzel a gyártási sorozattal előállított kulcsfontosságú kupaktípusokat, anyagspecifikációkkal, bélés-opciókkal és dekorációs képességekkel, amelyek megfelelnek az ital-, élelmiszer- és gyógyszercsomagolási alkalmazások követelményeinek a globális piacokon.
Hírek
-
Egy megtöltött belsőleges szuszpenziós palack lejön a vonalról, a kupakot a vásárló lecsavarja, és a fóliakorong a kupak belsejében marad, nem pedig a palack peremén. Nincs p...
READ MORE -
A töltősort elhagyó vakcina-fiola teherautóval utazik, és vékony folyadékréteggel a vállán érkezik. A kupak szoros, de a belső tömítés soha nem ragasztott. A hőindukciós tömí...
READ MORE -
A percenként 200 fiolával futó töltősor hirtelen leáll. Az utolsó tételben minden kupak laza fóliabetéttel rendelkezik, és a szivárgásteszt sikertelen. A tettes ritkán maga a...
READ MORE -
Egy megtöltött HDPE-palack elhagyja a töltősort a specifikációnak megfelelő kupakkal. Indukciós tömítőanyag alatt halad át, és másodpercekkel később a kupak belsejében lévő f...
READ MORE
Kapcsolódó termékek
-

Megbízható és manipulációmentes tömítési megoldás szabványos injekciós fiolákhoz. Biztosítja a tartály tömítésének integritását és a tű biztonságos hozzáférését a folyékony gyógyszerekhez. A ZB ...
További megtekintése -

Biztonságos és felhasználóbarát tömítési megoldás, amelyet kifejezetten orális folyadékokhoz terveztek. Biztosítja a termék megbízható integritását, a szivárgásmentes teljesítményt és a biztonsági ...
További megtekintése -

Speciális zárókupak, amelyet gyógyszerészeti injekciós üvegekhez terveztek. Könnyen letéphető kialakítású alumínium kupakkal rendelkezik, amely lehetővé teszi a felhasználók számára, hogy gyorsan é...
További megtekintése -

Hamisításbiztos alumínium tömítés. A kupakon előre bevágott, törhető „hidak” vannak, amelyek a fő sapkát egy húzófülhez kötik. A felnyitáshoz ezeket a hidakat el kell szakítani, ami egyértelmű vizu...
További megtekintése -

Szabványos és gazdaságos alumínium kupak infúziós palackokhoz. A nagy középső lyuk szabadon hagyja a gumidugót, lehetővé téve a steril tüskék vagy tűk közvetlen elérését az azonnali használathoz, m...
További megtekintése -

Hamisításbiztos alumínium tömítés infúziós palackokhoz. Kialakítása előre bevágott, törhető hidakat tartalmaz a sapka körül. A nyitást úgy érik el, hogy erőt fejtenek ki egy kijelölt fülre, amely e...
További megtekintése
-
Vegye fel a kapcsolatot
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kína
Az ezen a weboldalon közölt információk kizárólag a Kínai Népköztársaságon kívüli országokban és joghatóságokban használhatók.
-
Termék
Alumínium-műanyag kupakok Alumínium kupakok Euro PP sapkák PP tartályok kontaktlencséhez fóliával Műanyag akasztó infúziós palackhoz Műanyag Jerry Can -
WhatsApp
Chris

-
WeChat
Lilian

Szerzői jog © 2025 Jiangsu Changjiang Lids Co., Ltd. Minden jog fenntartva.
OEM gyógyszeripari csomagolások gyártója
Gyógyszersapka szállító
