


Language

Otthon / Hírek / Ipari hírek / Hőindukciós bélések gyógyszeripari palackokhoz: Kiválasztás és lezárás
Hőindukciós bélések gyógyszeripari palackokhoz: Kiválasztás és lezárás
2026.10.01
Egy megtöltött HDPE-palack elhagyja a töltősort a specifikációnak megfelelő kupakkal. Indukciós tömítőanyag alatt halad át, és másodpercekkel később a kupak belsejében lévő fóliát az üveg peremére kell ragasztani. Ha a bélés, a kupak vagy a tömítőanyag beállítása hibás, a csomagolás jól nézhet ki, de nem sikerül a szivárgásteszten. A hőindukciós bélés ezért nem egy általános fóliatárcsa. Ez egy zárt rendszer része, amely magában foglalja a kupakot, a tartály nyakának felületét, az indukciós tömítőanyagot és a minőségellenőrzést. Ez az útmutató elmagyarázza, mit csinál a bélés, hogyan kell kiválasztani, hol hibásodnak meg a tömítések, és mit kell ellenőrizni a gyártás előtt.
Mi az a hőindukciós bélés és mit tartalmaz
A hőindukciós bélés többrétegű tömítés, amely a kupak belsejében helyezkedik el. Amikor a kupakkal lezárt tartály áthalad egy indukciós mezőn, az alumíniumfóliaréteg örvényáramok hatására felmelegszik. A hő megolvaszt egy polimer hőszigetelő réteget a tartály oldalán. A kupak nyomása a meglágyult réteget az üveg peremén tartja; lehűlés után a fólia a tartályhoz kötve marad, és lezárt membránt képez.
| Réteg | Közös anyag | Elsődleges funkció | Mit kell ellenőrizni |
|---|---|---|---|
| Fólia | Alumínium fólia | Hőt termel, nedvesség- és oxigéngátat biztosít | Vastagság, vezetőképesség, lyukak, minőség |
| Hőzár | Polimer bevonat vagy viaszkeverék | Melegítéskor a tartály pereméhez tapad | Kompatibilitás HDPE, PP, PET, üveggel; tömítés erőssége |
| Háttér | Karton, hab, PET, cellulóz | Támogatja a sapkában lévő bélést és szabályozza a tömörítést | Vastagság, sűrűség, rugózás, sapka illeszkedés |
Hogyan működik a hőindukciós tömítés
Az indukciós tömítés érintésmentes folyamat. A tömítő tekercs váltakozó elektromágneses mezőt hoz létre. A bélésben lévő alumínium fólia felmelegszik, és a hőszigetelő réteg megolvad. A kupak nyomatéka és a tartály felső terhelése nyomást biztosít a ragasztáshoz. Miután a tartály elhagyja a tekercset, a tömítés lehűl és megerősödik.
Négy változó szabályozza az eredményt:
- Teljesítmény: túl alacsony, gyenge tömítést okoz; túl magas égési sérüléseket okozó burkolatok vagy megvetemedő sapkák.
- Tartózkodási idő: a vonal sebessége megváltoztatja az expozíciós időt, így a 60 palack/perc sebességű recept 120-nál meghiúsulhat.
- Nyomás és nyomaték: az alacsony nyomaték csatornákat hoz létre; a túlzott nyomaték eltorzítja a sapkát.
- Hűtés: a kötésnek meg kell szilárdulnia kezelés vagy címkézés előtt.
Adja meg a beállításokat a tényleges tartály, kupak, bélés, termék és vonalsebesség alapján. Egy másik üvegméretből másolt beállítás csak kiindulópont.
Miért használnak hőindukciós béléseket a gyógyszerészeti csomagolások?
Szabályozott csomagolásban a bélés több funkciót is támogat egyszerre:
- Hamisítás bizonyítéka: a ragasztott fóliazár azt mutatja, hogy a tartályt nem nyitották ki.
- Szivárgásmegelőzés: csökkenti a folyadék kiszivárgásának veszélyét szállítás közben.
- Nedvesség- és oxigéngát: a fólia segít megvédeni az érzékeny gyógyszereket.
- Szennyezés ellenőrzése: a membrán korlátozza a mikrobiális bejutást.
- Lopás elleni védelem: törött tömítés látható.
Ezek az előnyök az injekciós fiolák, az infúziós palackok, az oltóanyag-palackok, az orális folyadékok és a diagnosztikai reagensek esetében fontosak. A bélés nem helyettesíti a jó kupakot vagy az érvényesített töltési folyamatot, de kritikus fontosságú a tartály zárásának integritása szempontjából. Például egy fiolazáró rendszer, amely felhasználja alumínium műanyag kupak az injekciós üvegekhez teljes egységként kell áttekinteni, nem különálló részként.
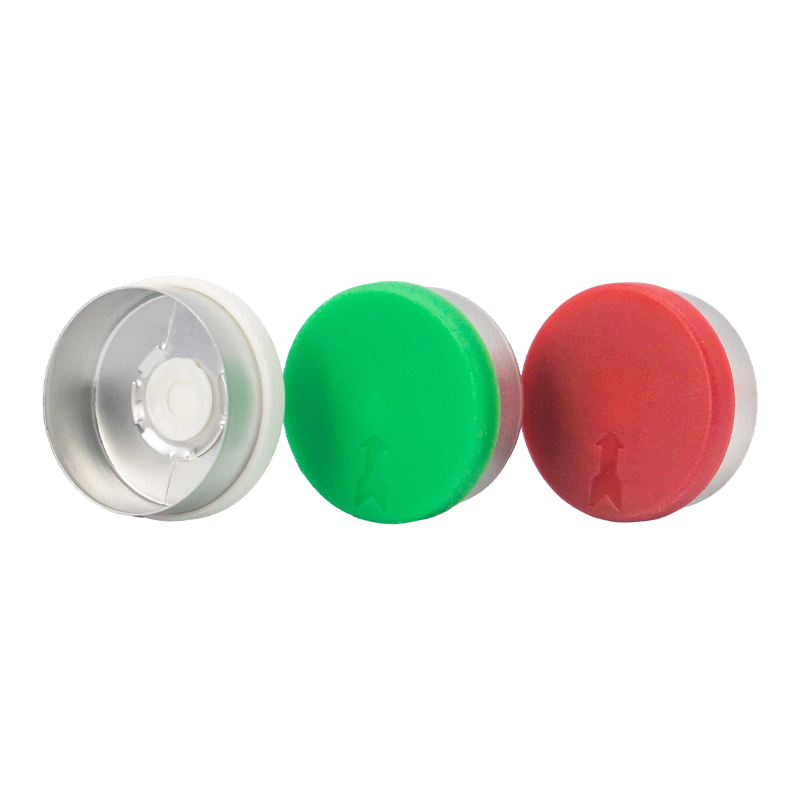 Alumínium-műanyag kupak nagykereskedés injekciós fiolákhoz és oltóanyag-palackokhoz Kompozit injekciós üvegzár alumínium héjjal, műanyag betéttel és gumidugóval, az injekciós anyagok védelmére. GMP tisztaterekben gyártva nagyüzemi alumínium-műanyag kupakkal. Termék megtekintése →
A megfelelő bélés kiválasztása tartályához és kupakjához
Kezdje a konténerrel, ne a bélés katalógusával. A nyakkiképzés, az anyag és a felület állapota határozza meg, hogy melyik hőszigetelő réteg fog megtapadni. Előfordulhat, hogy a HDPE bélés nem tapad megbízhatóan PP-hez, PET-hez, üveghez vagy bevont ajakhoz. A kupak anyaga, a bélés zsebmélysége, a menetkialakítás és a nyomaték szintén befolyásolja a tömítés nyomását.
A minták kérése előtt ellenőrizze ezeket a tételeket:
- A tartály anyaga és a nyak befejezési rajza, beleértve az átmérőt, a menetet és az ajak síkságát.
- A sapka típusa és a bélés zseb méretei.
- A töltési hőmérséklet és az, hogy a termék forrón van-e töltve, retortálva vagy fagyasztva.
- Sterilizálási módszer, például etilén-oxid, gamma vagy autokláv.
- Cél vonalsebesség, tömítő modell és teljesítménytartomány.
- Megkövetelt tömítési szilárdság, szivárgási sebesség és záróképesség.
A habszivacs alátét több sapkát is elvisel; a karton hátlap szilárdabb tömítést biztosíthat. A rossz hátlap kieshet a kupakból vagy letapadhat a lezárás után. Az infúziós tartályok esetében a húzógyűrűs vagy twinport kivitelű Euro PP kupakok kompatibilis béléssel párosíthatók, de a tömítési ablakot érvényesíteni kell.
 Húzógyűrűs Euro PP kupak infúziós és oldatos palackokhoz Hamisításbiztos polipropilén kupak beépített húzógyűrűkkel az infúziós és oldatos palackok szerszámmentes eléréséhez. A kompatibilis béléseket és tömítési paramétereket az alkalmazáshoz érvényesíteni kell. Termék megtekintése →
Gyakori hibamódok és diagnosztizálásuk
A legtöbb indukciós tömítési hiba az össze nem illésből vagy elsodródásból ered, nem egyetlen rossz bélésből. A táblázat a gyakori tüneteket leképezi a valószínű okokkal és az első ellenőrzésekkel.
| Tünet | Valószínű oka | Első ellenőrzések |
|---|---|---|
| Gyenge vagy részleges tömítés | Alacsony teljesítmény, rövid tartózkodási idő, alacsony zárónyomaték vagy szennyezett ajak | Ellenőrizze a tömítőanyag kimenetét, a vezeték sebességét, a sapka nyomatékát és az ajak állapotát |
| Fólia stuck in cap | Túlmelegedés, rossz kioldóréteg vagy túlzott kupaknyomás | Csökkentse a teljesítményt vagy a várakozási időt; ellenőrizze a bélés szerkezetét és a kupak mélységét |
| Megégett vagy elszíneződött bélés | A teljesítmény túl magas, a tekercs túl közel, vagy duplán halad át a tömítésen | Mérje meg a tekercs rést; ellenőrizze, hogy a konténerek egyszer áthaladnak a megfelelő sebességgel |
| Szivárgás a tömítés után | Fólia alatti csatorna, ovális nyak vagy sérült ajak | Ellenőrizze a nyak felületét, a bélés központosítását és a tömítési területet festék- vagy vákuumteszttel |
| Cap torzítás | Túlmelegedés vagy vékony sapkafal | Ellenőrizze a kupakgyantát, a falvastagságot és a hűtési időt |
Ne állítsa be egyedül a teljesítményt. A hő, az idő, a nyomás és a hűtés kölcsönhatásban vannak. A sapka beszállítójának vagy a bélés tételének változása eltolhatja az ablakot. Jegyezze fel a tömítőanyag beállításait, a sapka nyomatékát, a bélés tételét és a vizsgálati eredményeket, hogy az elsodródás nyomon követhető legyen.
A tömítési folyamat beállítása és érvényesítése
Kezdje egy ellenőrzött kísérlettel a gyártótartály, kupak, bélés, termék és vonalsebesség használatával. Tesztelje az alacsony, közepes és nagy teljesítményt és a várakozási időt. Vizsgálja meg a kötési mintát, hogy nincs-e egyenletes gyűrű égésnyomok és csatornák nélkül.
Az érvényesítésnek tartalmaznia kell:
- Pecsétleválasztási vagy repedési teszt.
- Festék behatolási vagy vákuum-bomlási szivárgási teszt.
- Szemrevételezéses ellenőrzés a fólia borítására, a ráncokra és a kupak sérüléseire.
- Nyomatékteszt tömítés és szimulált szállítás után.
- Stabilitás vagy szállítási szimuláció, ha szükséges.
A gyártás során meghatározott időközönként ellenőrizze a tömítő teljesítményét, a vezeték sebességét, a sapka nyomatékát és a tömítés minőségét. Tartson külön receptet minden egyes üvegmérethez.
Szállítói és minőségi ellenőrzések
A bélés szállítójának meg kell adnia az anyagspecifikációkat, a hőszigetelő réteg adatait, a migrációs vagy biokompatibilitási információkat, ahol releváns, a tétel nyomon követhetőségét és az ajánlott tömítési ablakokat. A gyógyszercsomagolásnál a tisztateres gyártás és a dokumentált minőségbiztosítási rendszer csökkenti a kockázatot. Az ISO 9001 és a GMP összehangolás gyakorlati jelzései annak, hogy a szállító megérti a szabályozott piacokat.
A Jiangsu Changjiang Lids Co., Ltd. 2000 óta gyárt gyógyszeripari csomagolásokat, és C A tisztateret üzemeltet. A termékcsalád alumínium kupakokat, alumínium műanyag kupakokat, Euro PP kupakokat, valamint injekciós üvegek, infúziós palackok és szájon át szedhető folyadékok záróelemeit tartalmazza. Éves kapacitása 3 milliárd alumínium és alumínium műanyag kupak, valamint 800 millió polipropilén kupak, GMP és ISO 9001 rendszerekkel. Mivel a bélésnek, a kupaknak és a palack nyakának együtt kell működnie, ez a kupakgyártási tapasztalat releváns. Tudod kérjen mintákat vagy egy bélés felülvizsgálatát az alkalmasság megerősítésére a gyártás előtt.
Kérdezze meg, hogyan ellenőrzik a béléstételeket, és hogyan kezelik a fólia- vagy fóliaszállítók változásait. Az új hőszigetelő bevonat megváltoztathatja a tömítési teljesítményt, még akkor is, ha a kész kupak ugyanúgy néz ki.
A hőindukciós bélés kiválasztásához szükséges legfontosabb tudnivalók
- Kezelje a bélést egy teljes zárórendszer részeként a kupakkal, a tartályral, a tömítőanyaggal és az eljárással.
- Illessze a hőszigetelő réteget a tartály anyagához és a sterilizálási módszerhez.
- Egy ablakként szabályozza a teljesítményt, a várakozási időt, a nyomást, a nyomatékot és a hűtést.
- Érvényesítse szivárgási és tömítési szilárdsági tesztekkel, majd ellenőrizze a gyártást.
- Dolgozzon együtt egy szállítóval, aki dokumentálja az anyagokat, a tételek nyomon követhetőségét és a tisztatér ellenőrzését.
A hőindukciós bélés egyszerűnek tűnik, de megvédi a terméket a töltővonaltól a páciensig. Határozza meg a követelményt, tesztelje a valós rendszert, és tartsa ellenőrzés alatt a folyamatot.
Hírek
-
Egy megtöltött belsőleges szuszpenziós palack lejön a vonalról, a kupakot a vásárló lecsavarja, és a fóliakorong a kupak belsejében marad, nem pedig a palack peremén. Nincs p...
READ MORE -
A töltősort elhagyó vakcina-fiola teherautóval utazik, és vékony folyadékréteggel a vállán érkezik. A kupak szoros, de a belső tömítés soha nem ragasztott. A hőindukciós tömí...
READ MORE -
A percenként 200 fiolával futó töltősor hirtelen leáll. Az utolsó tételben minden kupak laza fóliabetéttel rendelkezik, és a szivárgásteszt sikertelen. A tettes ritkán maga a...
READ MORE -
Egy megtöltött HDPE-palack elhagyja a töltősort a specifikációnak megfelelő kupakkal. Indukciós tömítőanyag alatt halad át, és másodpercekkel később a kupak belsejében lévő f...
READ MORE
Kapcsolódó termékek
-

Szabványos húzógyűrűs polipropilén kupak, amelyet infúziós és oldatos palackokhoz terveztek. Ez a manipulációbiztos megoldás megbízható zárást és beépített húzógyűrűt biztosít a biztonságos, szersz...
További megtekintése -

Megbízható és manipulációmentes tömítési megoldás szabványos injekciós fiolákhoz. Biztosítja a tartály tömítésének integritását és a tű biztonságos hozzáférését a folyékony gyógyszerekhez. A ZB ...
További megtekintése -

Speciális zárókupak infúziós palackokhoz, amely egy híd típusú alumínium kupakból és egy műanyag kupakból áll. A ZB szerkezeti kialakítás előnye az alacsony nyitóerő, és a műanyag rész eltávolít...
További megtekintése -

Védő és steril csomagolási megoldás kontaktlencsék tárolására. A beépített fóliatömítéssel ellátott polipropilén (PP) tartály biztosítja a termék sértetlenségét, nedvességmegtartását és a lencse sz...
További megtekintése -

Hamisításbiztos alumínium tömítés. A kupakon előre bevágott, törhető „hidak” vannak, amelyek a fő sapkát egy húzófülhez kötik. A felnyitáshoz ezeket a hidakat el kell szakítani, ami egyértelmű vizu...
További megtekintése -

Hamisításbiztos alumínium tömítés infúziós palackokhoz. Kialakítása előre bevágott, törhető hidakat tartalmaz a sapka körül. A nyitást úgy érik el, hogy erőt fejtenek ki egy kijelölt fülre, amely e...
További megtekintése
-
Vegye fel a kapcsolatot
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kína
Az ezen a weboldalon közölt információk kizárólag a Kínai Népköztársaságon kívüli országokban és joghatóságokban használhatók.
-
Termék
Alumínium-műanyag kupakok Alumínium kupakok Euro PP sapkák PP tartályok kontaktlencséhez fóliával Műanyag akasztó infúziós palackhoz Műanyag Jerry Can -
WhatsApp
Chris

-
WeChat
Lilian

Szerzői jog © 2025 Jiangsu Changjiang Lids Co., Ltd. Minden jog fenntartva.
OEM gyógyszeripari csomagolások gyártója
Gyógyszersapka szállító
